鑫霖环保
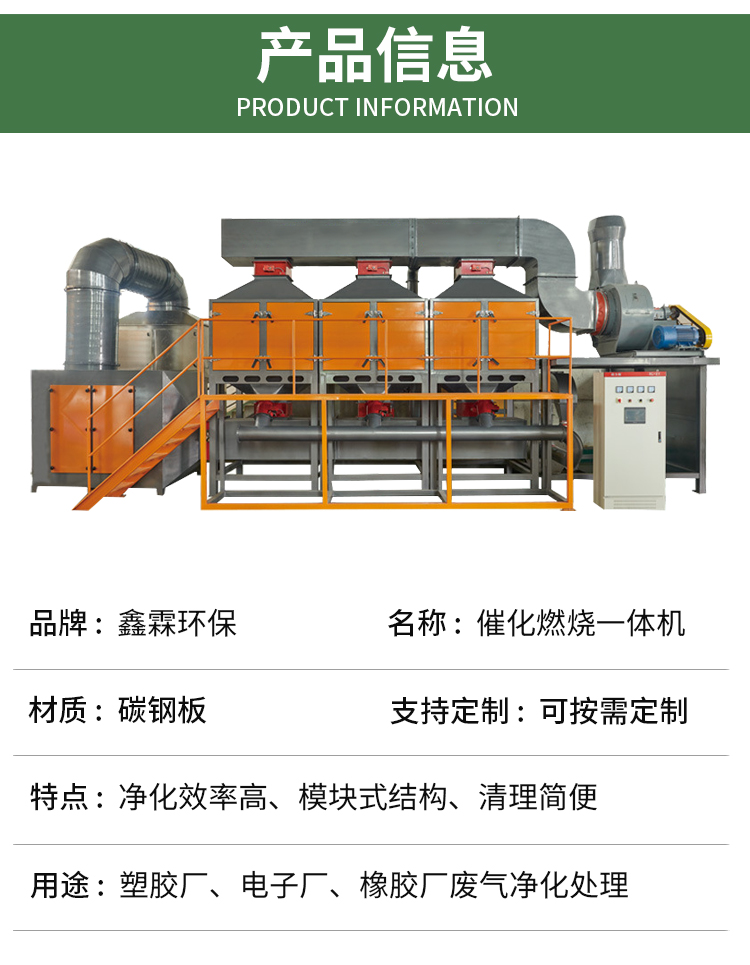
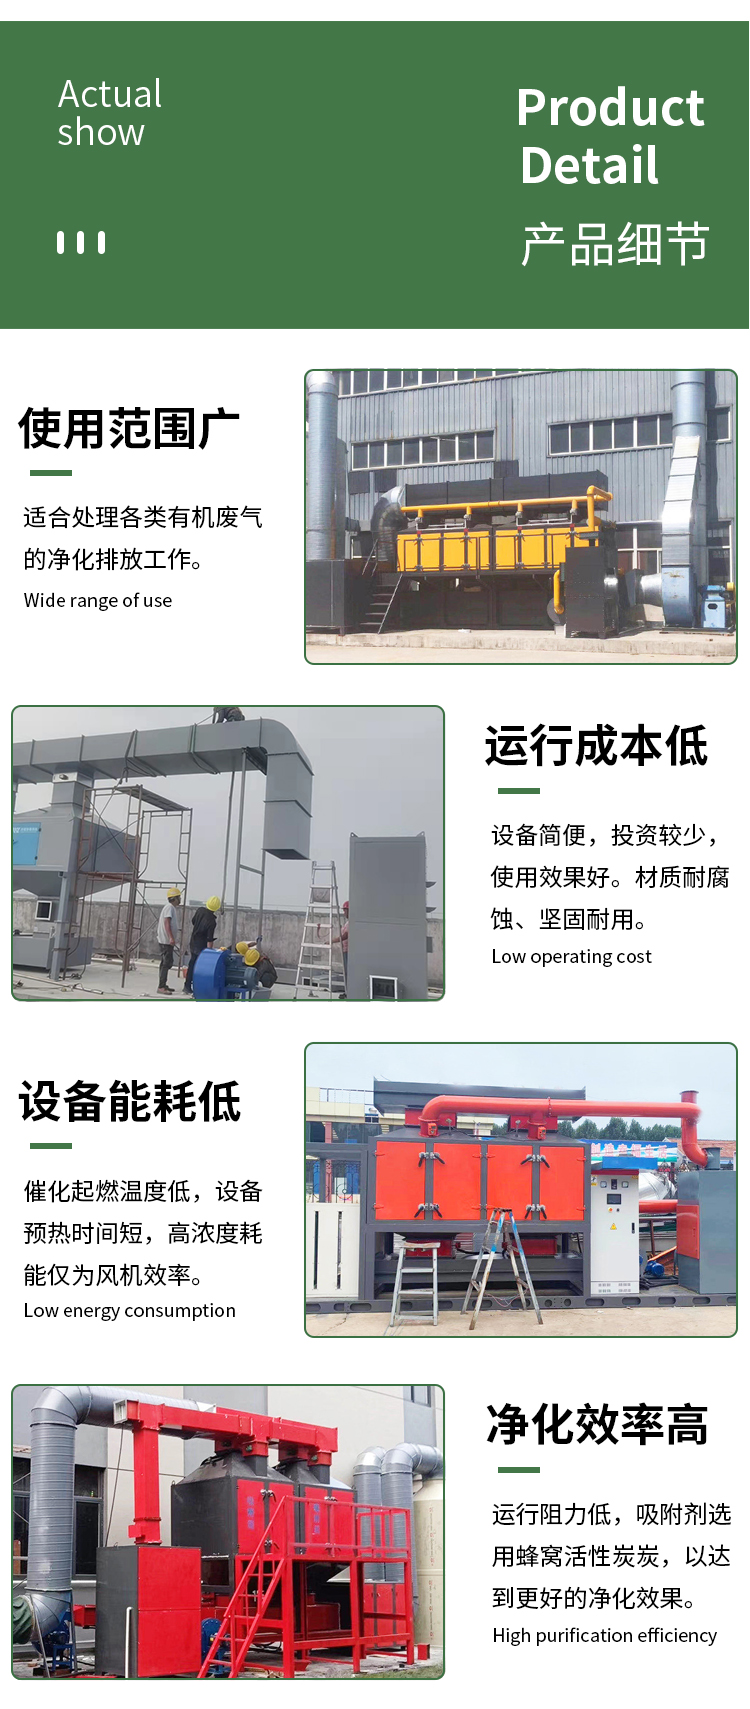
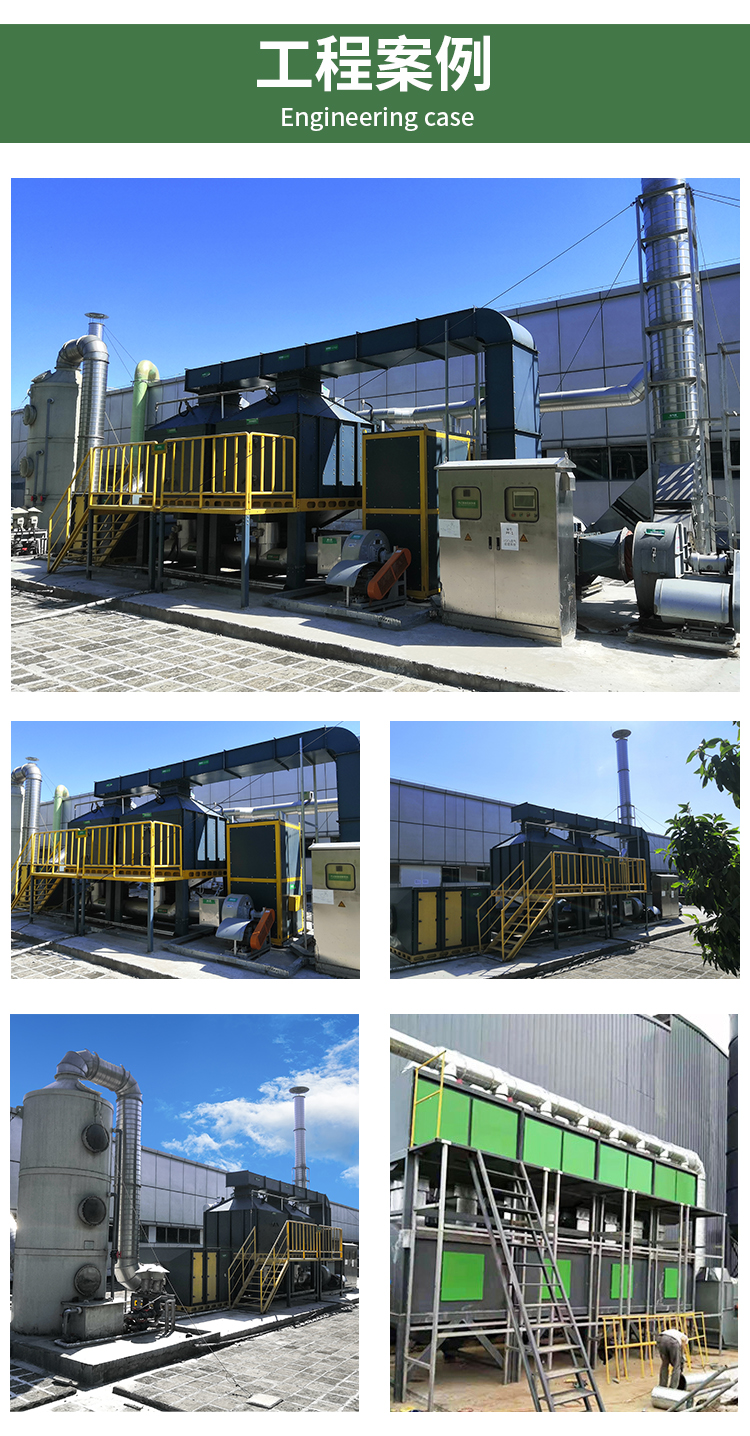
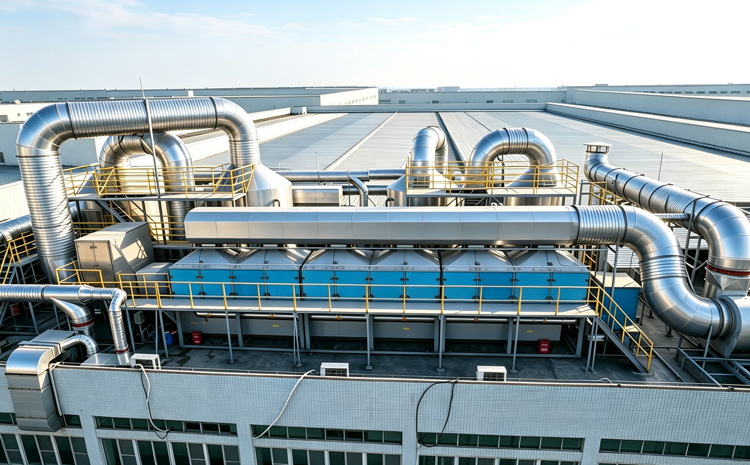
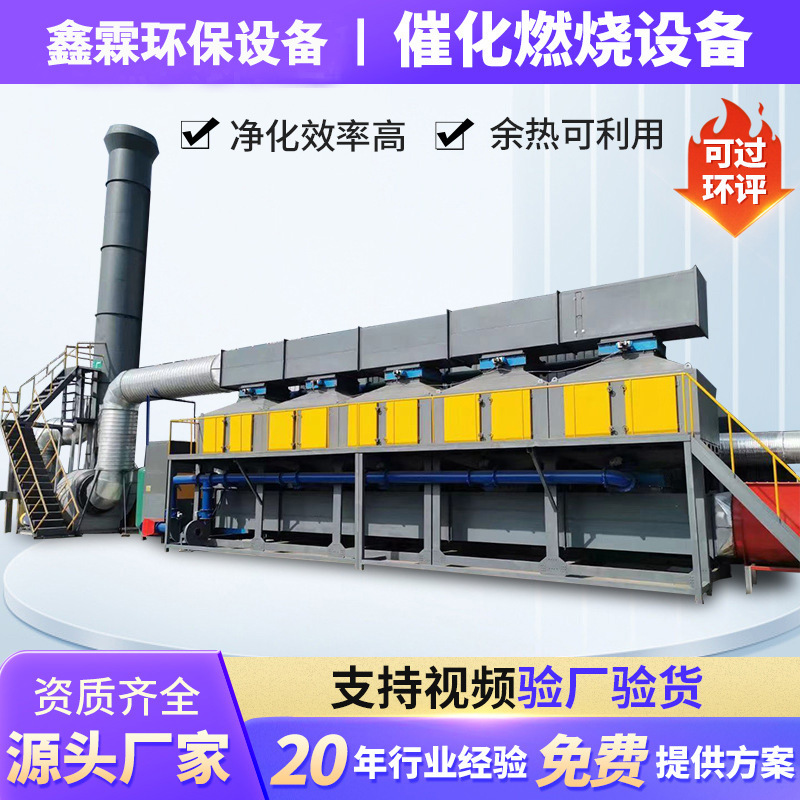
催化燃烧设备介绍
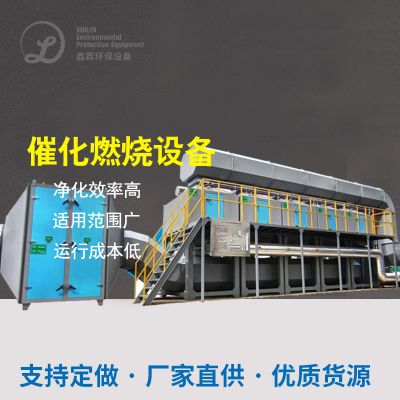
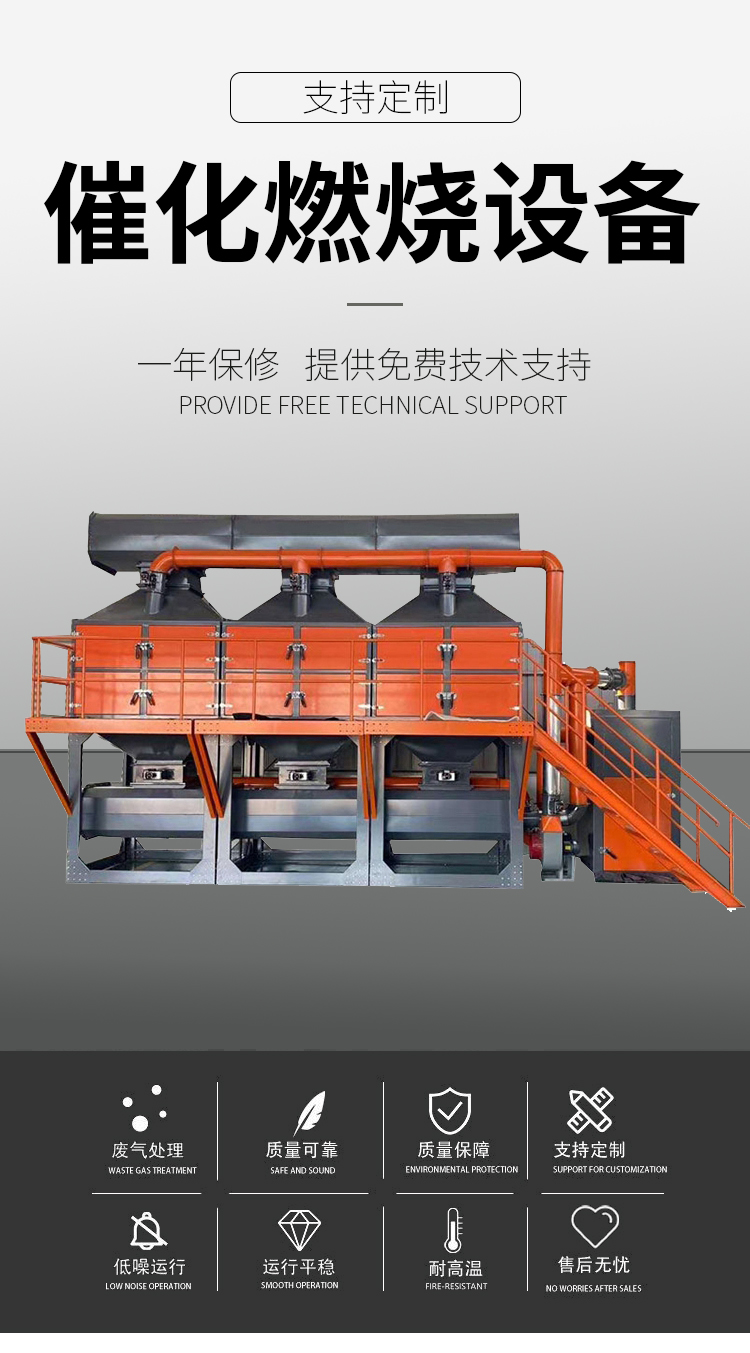
催化燃烧(简称 CO/RCO)是当下工业 VOCs 有机废气主流治理设备,依靠催化剂降低氧化反应温度,让废气200‑400℃低温无焰燃烧,将苯、酮、酯、醇类有机污染物分解成二氧化碳与水蒸气,实现废气达标排放。
一、工作原理
设计烟气包括可燃析出性设计物,没问题用火一腐蚀物碳燃烧必须 650‑850℃温度;生产设施内设铂、钯贵材料催化腐蚀物反应迟钝剂,降低化学式反应迟钝活性能,烟气只需加温至 250‑350℃如要在催化腐蚀物反应迟钝剂表面层完工腐蚀物拆分。 烟气渗透压不合格后,腐蚀物产生的余热可自给热力,生产设施电加温重新倒闭,控制爆燃运营、低万元产值能耗本职工作。
二、整套设备结构组成
1. 预处理系统
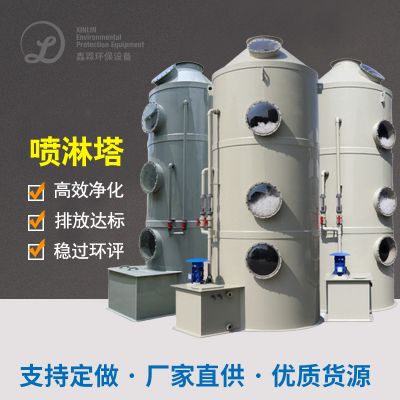
湿式过滤清洁装置器、除雾器、阻火器,过滤清洁装置漆雾、烟尘、油滴、蒸汽,必免悬浮物物赌塞、遮盖催化氧化氧化剂,诱发催化氧化氧化剂重毒没有效果;阻火器隔断回火,服务保障机床安全管理。
2. 余热换热系统
组合式 / 管壳式热交换器器,使用烧燃以后的高温度干净有机工业废气治理提前预热低温制冷的效果待正确处理有机工业废气治理,余热回收利用分类处理率高达 90%,下跌减小加水用电。
3. 辅助加热单元
电微波加热管为主导,重启降温、尾气盐浓度稍低时自己供水,把尾气降温至催化反应剂起燃湿度。
4. 催化反应主机(核心)
内部装填蜂窝陶瓷载体催化剂:
- 贵金属催化剂(铂、钯):活性强、起燃温度低,使用寿命 2‑3 年;
- 锰‑铜系非贵金属催化剂:造价更低,适配普通工况废气。
5. PLC 智能电控系统
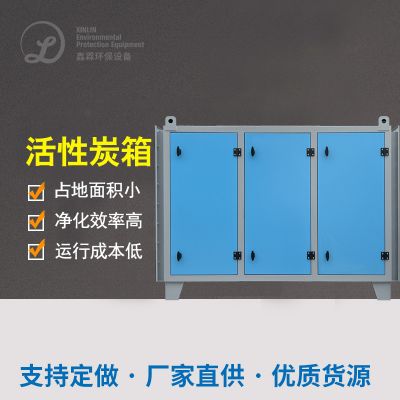
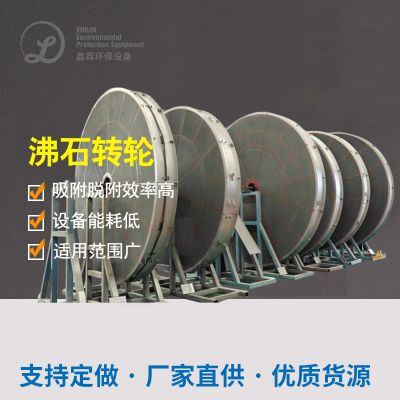
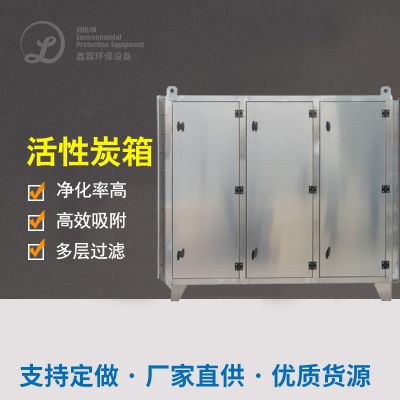
实时监控炉膛温度、风压、废气浓度;自带超温报警、超压泄压、断电保护、防火防爆联锁,全自动启停,可搭配活性炭吸附箱做成活性炭吸附‑脱附‑催化燃烧一体机,专门处理大风量、低浓度废气。
三、完整运行流程
废水征集→自吸式过滤器除杂→板换器点火回升→电电加热器补温至不起作用体温→离子液体反应床氧化的溶解→高溫洁净车间实验室气体来到板换器点火新入废水→烟尘下滑后烟筒标准排放量; 抗逆性炭集成机工程:狂风暴雨量稀废水先抗逆性炭降解饱和状态 → 热气脱附溶缩高浓硫酸浓度废水 → 打入离子液体反应丙烷燃烧仓溶解外理 → 冷凝水回收处理供应者抗逆性炭脱附重复。
四、设备主要优势
- 净化效率高:VOCs 去除率稳定 95%‑99%,能够满足各地严苛废气排放标准;
- 低温无焰燃烧,安全性强,不存在明火爆燃隐患;
- 能耗低,对比 RTO 高温焚烧设备能耗节省一半以上,浓度足够可以自供热、几乎零耗电;
- 不产生氮氧化物 NOx 等二次污染;
- 适配绝大多数有机溶剂废气,设备结构紧凑,可全天候连续运行,维护简单。
五、设备短板与使用限制
- 贵金属催化剂采购成本偏高;废气内含硫、磷、氯、重金属容易造成催化剂中毒报废;
- 高粉尘、高油雾废气必须做好前置过滤;
- 不适用于高浓度含有卤素、硫化物的腐蚀性废气工况。
六、适用行业
宽泛使用在各出现可挥发尾气的生产制造厂: 粉末喷涂涂料、彩印uv墨水、塑胶材料注塑工艺、丝包线生产制造、五金工具 CNC、热溶胶、商品生产制造、医药公司化工新材料、实木家居粉末喷涂、橡塑石油沥青、化学镍厂区尾气生态环境治理等业。
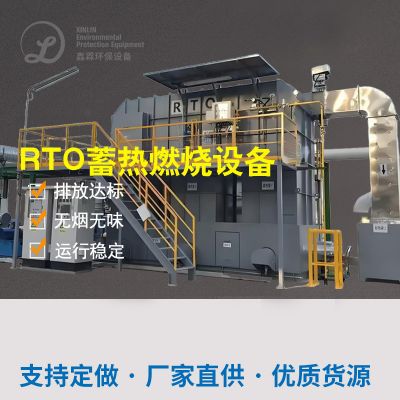
七、催化燃烧 CO 和 RTO 焚烧简单区分
| 设备 |
反应温度 |
能耗 |
催化剂 |
适合工况 |
| RCO 催化燃烧 |
250‑400℃ |
低 |
需要贵金属催化剂 |
中低浓度常规有机废气 |
| RTO 蓄热焚烧 |
700‑850℃ |
耗电偏高 |
无催化剂 |
高浓度、含卤素容易中毒的复杂废气 |

 扫一扫添加微信