案例一:某建筑陶瓷厂原料车间粉尘治理项目
项目背景
某建筑施工瓷砖研发制造中小型企业一年研发出量达2000万一平米米,通常研发制造打磨抛光砖、仿估砖等。化学原料車间在粉料备制(球磨、筛分的、搅匀)的过程中引发海量含硅煤尘(SiO₂含水量≥85%),車间内漂浮颗粒剂物渗透压独角兽高达20-30mg/m³,远超《瓷砖工业化的水废弃物污染物要求》(GB 25464-2010)允许值(≤10mg/m³)。劳务工经常性表露导至矽肺病危害性增高,且煤尘堆砌应响机风扇散热与研发制造速度。
废气成分来源
- 主要成分:石英砂、长石、高岭土等原料破碎产生的无机粉尘(SiO₂、Al₂O₃、Fe₂O₃);
- 次要成分:釉料制备中产生的微量挥发性有机物(VOCs,如乙酸乙酯)、高温烧结烟气携带的焦油颗粒。
处理工艺流程
- 源头抑尘:
- 原料仓加装封闭式卸料装置,配备雾化喷淋降尘;
- 球磨机进出口增设密闭收尘罩,减少无组织排放。
- 一级除尘:
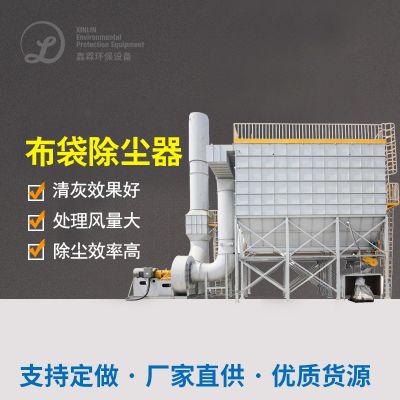
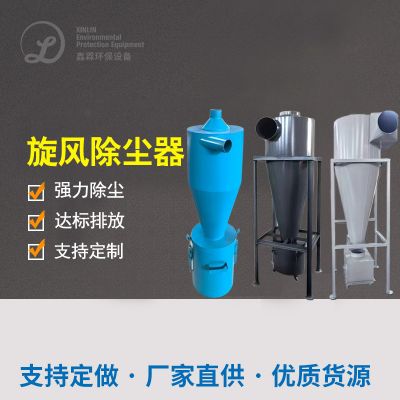
- 脉冲布袋除尘器(PPS滤袋):过滤粒径>10μm的粗颗粒,效率≥95%;
- 二级除尘:
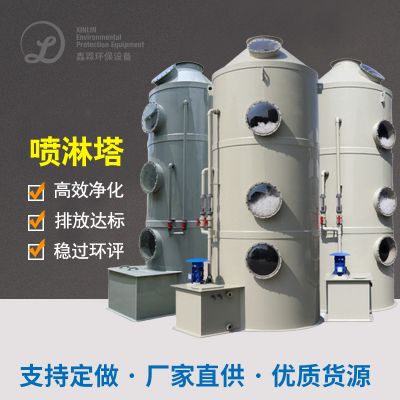
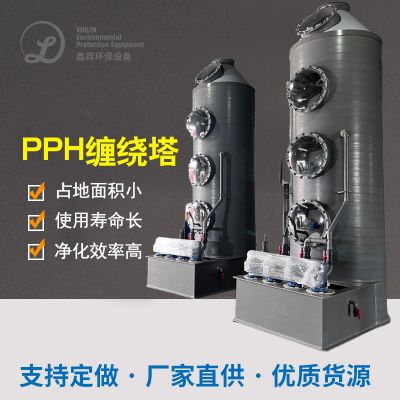
- 湿式洗涤塔(NaOH溶液):中和酸性气体(如SO₂),沉降细颗粒至1μm以下;
- 深度净化:
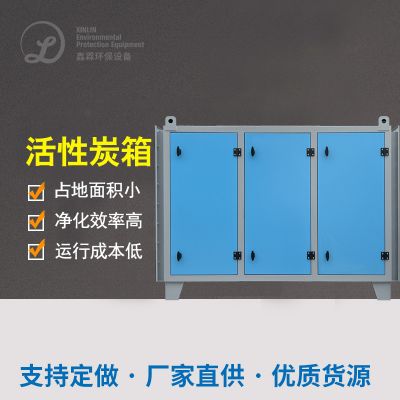
- 活性炭吸附塔:吸附残留VOCs,确保非甲烷总烃≤20mg/m³。
最终效果
- 车间粉尘浓度降至2.5mg/m³,职业健康风险显著降低;
- 废气排放达到GB 25464-2010标准,年减少粉尘排放约800吨;
- 系统运行能耗降低30%,投资回收期12个月。
案例二:某日用陶瓷厂釉烧废气综合治理项目
项目背景
某天用瓷器的企业釉烧锅炉(地下隧道窑)在低温烧造时候中出现含釉料粉尘爆炸(带铅、镉等天价属空气氧化物质)、呈酸性空气(SO₂、NOx)及烟渣油雾的结合废气的排放。原清灰系统化仅通过风暴清灰,产生的排放重金属超标(PM10密度>15mg/m³),且烟渣油黏附通风管道有阻塞,机洛天依严重。
废气成分来源
- 核心污染物:釉料雾化喷涂产生的超细颗粒(PM2.5,含PbO、CdO)、窑炉裂解产生的焦油雾;
- 伴生污染物:燃烧天然气产生的NOx(≤150mg/m³)、SO₂(≤50mg/m³)。
处理工艺流程
- 急冷降温:
- 雾化喷淋塔将烟气温度从300℃降至60℃,防止焦油聚合堵塞;
- 干法脱酸:
- 移动床活性炭吸附塔同步去除SO₂、HCl及重金属;
- 高效除尘:
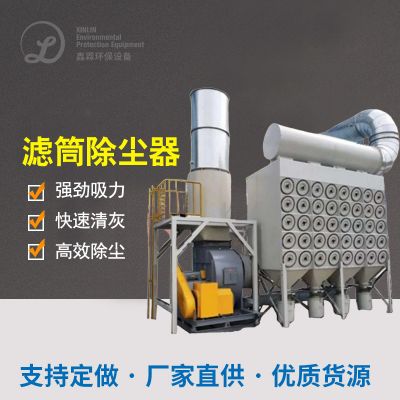
- 脉冲袋式除尘器+陶瓷滤筒:双层过滤,拦截0.1μm以上颗粒(综合效率99.5%);
- 深度净化:
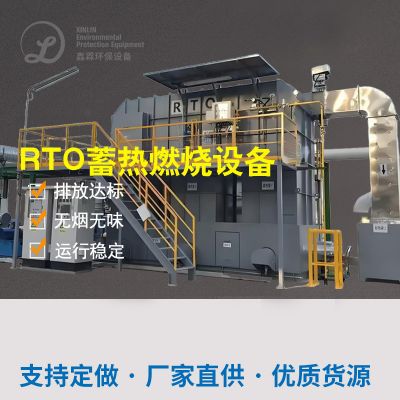
- RTO蓄热燃烧炉(850℃):彻底分解VOCs,协同去除NOx。
最终效果
- 颗粒物排放浓度≤5mg/m³,重金属铅、镉去除率>99%;
- VOCs排放浓度<10mg/m³,NOx减排80%,彻底消除黑烟;
- 年节约焦油清理成本50万元,获评国家级绿色工厂示范项目。
技术选型要点
- 粉尘性质适配:
- 高SiO₂粉尘需选用防静电滤袋(如PPS+PTFE覆膜);
- 含重金属废气优先采用活性炭吸附+RTO协同处理。
- 多污染物协同控制:
- 酸性气体(SO₂/HCl)与VOCs需分阶段处理(干法脱酸+活性炭吸附);
- 高温烟气需先降温再除尘,避免滤材烧毁。
- 智能化运维:
- 配备压差监测、脉冲反吹自动控制及在线监测系统,实时优化运行参数。
可以通过以内例子可看见,瓷器厂尘土治理环境需搭配加工过程特征 定制开发结合式策划方案,发挥热效率、成本费与节能合规经营性。

 扫一扫添加微信